粗碎旋回破碎机的停机衬板更换需要周密的计划。整个停机过程——从清理破碎腔到最终的衬板更换步骤——可能需要数天,有时甚至长达一周。许多任务涉及需要检查和缓解的安全问题。为了缓解其中一些问题并加快整体衬板更换过程,有四种解决方案可供考虑。每种方案在安全性改善和减少停机时间方面都有优势,但也需要评估相应的成本。以下是这些方案优势的概述。
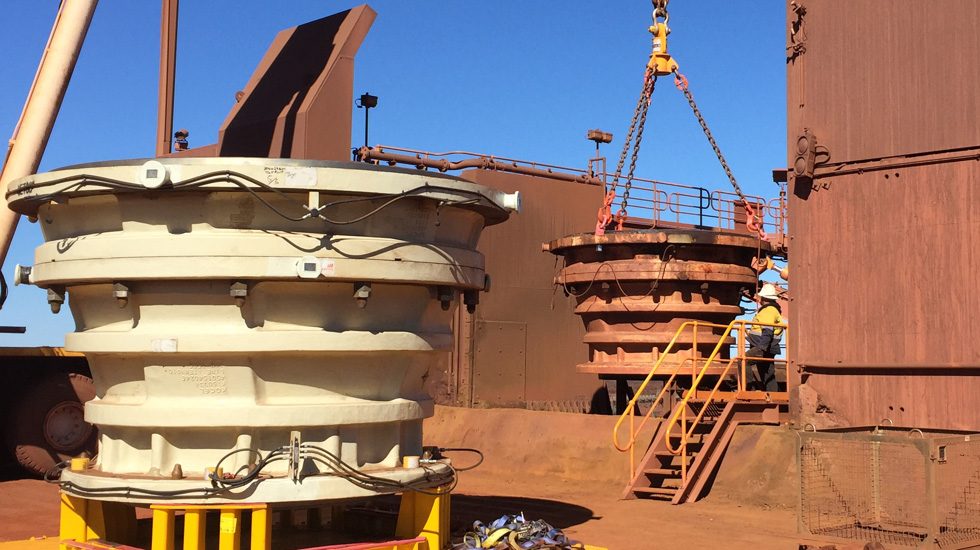
可旋转上机架(在现场或在工厂)预先完成衬板更换预组装,即可直接安装。
双层定锥衬板:快速提升旋回破碎机衬板更换效率
典型的旋回破碎机定锥衬板由多片定锥衬板组成;在安装和/或拆除过程中,每块衬板都需要单独吊运。一台60-89旋回破碎机标配6层定锥衬板,需要在计划停机期间进行更换。通常情况下,所有定锥衬板需要一片一片的拆除,然后安装新的衬板。
然而,切换为不同设计的定锥衬板,可以快捷的减少停机时间和维护。双层高定锥衬板的高度是标准衬板的两倍。这意味着需要更换的衬板数量减少50%,且最终可降低衬板更换人员的检修安全风险暴露。双层高定锥衬板采用相同的衬板更换方法,因此无需额外的工具。双层高衬板在操作上可能稍显困难,但其优点通常远远超过处理更长更重部件带来的挑战。
旋转托盘与拆卸托盘:缩短安装时间
为了进一步提升,使用安装专用工具来拆装新旧定锥衬板,可以带来更大的收益。在一台大型粗碎旋回破碎机中,可能需要吊运和更换多达80块定锥衬板(4层,每层20块)。不仅每次吊运都存在安全风险,而且一块一块地吊装也非常耗时。
拆除旧定锥衬板可采用定锥拆卸专用工具,实现整层衬板块一次性起吊移出,大幅减少吊装作业频次。以共计 80 块定锥衬板工况为例,吊运次数可由 80 次降至 4 次。同理,配套定锥安装专用工具能够完成新衬板整层一次性就位,安装工序的吊运次数同样由 80 次缩减至 4 次。吊装次数显著降低,既缩短整体检修时长,也减少人员高空作业风险暴露。
就总时间而言,两套专用工装配套系统同步投入使用,可将衬板更换总时长缩短约一半。旋转托盘与拆卸托盘均依据对应旋回破碎机机型及破碎腔型定制开发。采购该类工具虽会产生初始投入,但能够减少吊装作业频次、提升设备有效运行时长,同时优化作业安全水平,长期可实现投资回报。
利用可旋转上机架最大化提升粗碎旋回破碎机运行时间
对于要求粗碎旋回破碎机具有最高开机率的客户,还有第三种方案可供考虑。可旋转上机架是(在现场或工厂)预先完成衬板更换的完整机架段,一旦现有机架段及其磨损定锥衬板被拆除,即可进行安装。
该解决方案节省了时间,因为在计划停机期间无需安装定锥衬板,且需要操作的组件更少。不再需要在破碎机内部转运和安装工作平台,维护作业可以在更可控、更安全的环境中进行。停机期间,机架被分离并吊起(可选择使用液压机架分离器),然后用已预装好衬板的机架进行替换。
与常规的停机检修周期相比,使用可旋转上机架可以减少停机时间。使用可旋转上机架显著减少了衬板更换时间,所需的人工作业时长也更少,通过降低可能发生的人员事故或风险,安全性得到改善。当然,另一面是需要额外的机架,这会产生投资成本,并且要考虑吊装能力。
工具的好坏取决于使用它们的团队
最后一项可考量方案:组建专业衬板更换专班开展停机检修,进一步释放综合效益。LCS 全寿命周期服务合同通常整合上述各类优化方案,同时引入SMED(快速换型法)分析工具。该方法逐项拆解停机检修全流程作业,定位工序延误节点,挖掘工期压缩空间。SMED属于持续改进体系,在合同履约周期内不断识别并消除各类耗时瓶颈,实现停机时长持续优化。
做出正确的选择
上述各项方案均能大幅缩短定锥衬板更换的停机时长。企业需对比每种方案的投入成本与潜在节约效益,以此择优决策,选出最契合现场工况、能实现最大运营收益的方案。


