追求最高的圆锥破碎机效率始终是我们的目标。换言之,我们一直在寻求最大化破碎机衬板的生产率和利用率。为此,必须准确定义更换磨耗件的时机,并理解在整个寿命周期中破碎腔容积所发生的变化。本文将探讨在确定衬板更换时机时应考虑的各项因素。
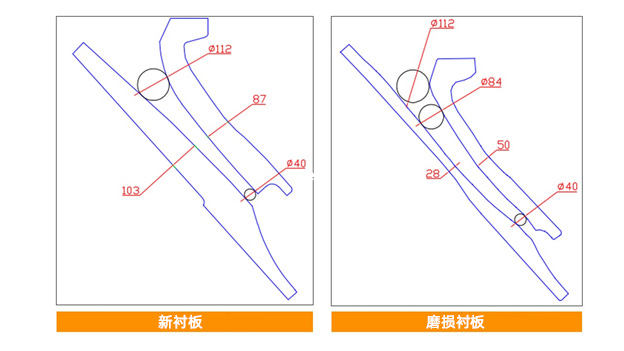
新破碎腔与磨损破碎腔的区别
让我们通过下图来观察。图中展示了两种状态下破碎机衬板的横截面:左图是未发生任何磨损的新衬板的外形,右图是同一衬板在使用磨损后的外形。磨损部位的厚度表明利用率已超过50%,因此可以判断衬板更换时机合适。请注意,两个衬板的紧边排料口(CSS)均保持在40 mm,但我们可以看到,112 mm的最大给料粒已经超过磨损后的破碎腔开口尺寸84 mm了。
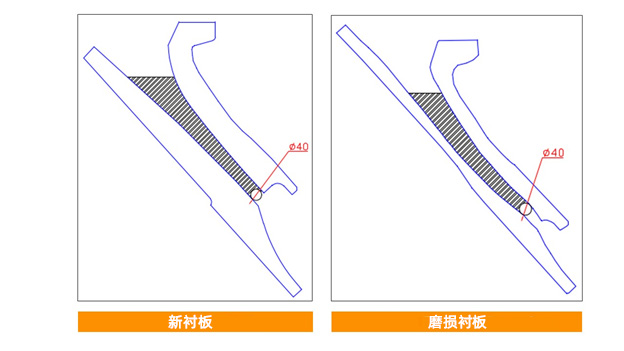
为更好地理解容积处理能力,下图两种衬板轮廓中均已重点标出相关区域。我们可以看到,在相同排料口(CSS,40mm)的条件下,磨损后的轮廓容积有所下降。容积处理能力变低,与全新衬板比,该破碎腔每小时能够处理的物料吨数会减少;如果调大磨损衬板对应的排料口尺寸,容积处理能力虽能恢复,但成品物料质量将会下降。
衬板性能与生产率
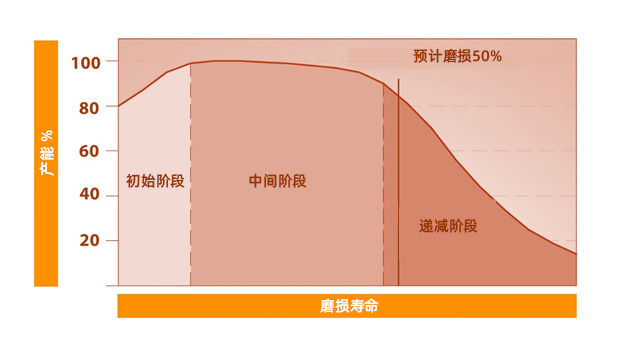
对于产能而言,一套衬板的使用寿命大致可分为三个阶段:
1. 初始阶段
据观察,新衬板在多数情况下,以80%的产能开始运行。这一阶段持续时间较短,在此期间破碎腔逐渐适应运行条件。
2. 中间阶段
此阶段始于衬板的形状适应了粒度、CSS和给料量,运行参数稳定在安全范围内。在这一阶段,生产能力更接近100%,且持续时间比第一阶段更长。
3. 递减阶段
据估算,当衬板磨损量按重量计减至50%时,便进入递减此阶段。容积降低会引发产能加速下滑。此时建议更换衬板。
最终建议
记录磨耗件的重量日志,以获得最佳利用率,理想值应在45%至55%之间
采用以下公式计算利用率:
利用率 = (新件重量 - 磨损件重量) × 100 / (新件重量)
监测并跟踪小时产量(t/h)
当磨耗件利用率达到50%时,识别小时产量下降了多少。若每小时产量下降超过10%,则建议更换衬板
评估继续使用利用率超过50%的衬板价值,是否足以弥补每小时产能损失,这一点非常重要。一旦更换为新衬板,这部分产量损失将立即得到补偿。


